
1. اصول عملکرد: تفاوت بنیادین در خوراک ورودی
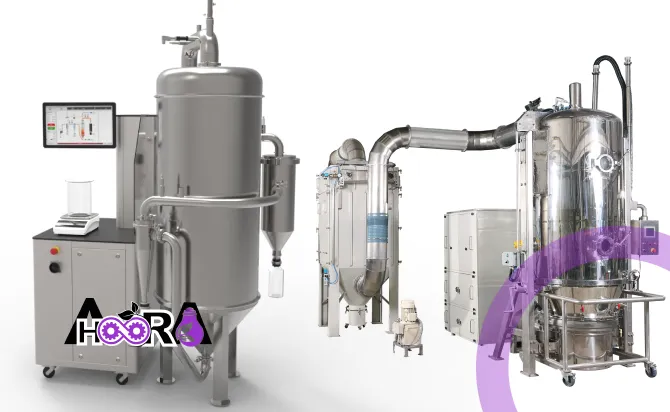
مهمترین و بنیادیترین تفاوت اسپری درایر و فلوید بددرایر در وضعیت فیزیکی خوراک ورودی نهفته است. اسپری درایر برای فرآوری خوراک مایع طراحی شده است: محلول، امولسیون، سوسپانسیون یا دوغاب از طریق نازل اتمیزه شده و به قطرات ریز تبدیل میشود. این قطرات که معمولاً بین ۱۰ تا ۲۰۰ میکرومتر قطر دارند، وارد جریان هوای گرم میشوند و رطوبت آنها بهسرعت تبخیر شده و به ذرات خشک تبدیل میشود. به بیان دیگر، اسپری درایر خود ذرات را میسازد و خشک میکند.
این صفحه را هم ببینید: سفارش ساخت انواع خشک کن صنعتی
در مقابل، فلوید بددرایر با جامدات مرطوب کار میکند: پودر، گرانول، کریستال یا پلت که از قبل شکل گرفتهاند. هوای گرم از طریق یک صفحه سوراخدار از پایین به داخل بستر ذرات دمیده میشود و با رسیدن سرعت هوا به حد معین، ذرات معلق شده و رفتار شبیه مایع از خود نشان میدهند. رطوبت از سطح این ذرات تبخیر میشود و شکل اولیه آنها حفظ میگردد. این تمایز یعنی ساخت ذره در برابر خشک کردن ذره موجود کلید فهم تفاوت اسپری درایر و فلوید بددرایر است.
2. مکانیزم خشککردن و زمان اقامت
از نظر مکانیزم انتقال جرم و حرارت، اسپری درایر از سطح تماس بسیار بالای قطرات ریز بهره میبرد. اتمیزاسیون باعث میشود نسبت سطح به حجم قطرات بسیار زیاد شود و در نتیجه تبخیر رطوبت تقریباً آنی اتفاق بیفتد. زمان اقامت در اسپری درایر معمولاً کوتاه است در حد چند ثانیه و همین امر آن را برای مواد حساس به حرارت بسیار مناسب میکند. مطالعات صنعتی نشان داده است که خشککردن پاششی میتواند بیش از ۹۵ درصد مواد مغذی موجود در پودرهای لبنی را حفظ کند، زیرا سرعت بالای خشکشدن فرصت تخریب حرارتی را به حداقل میرساند.
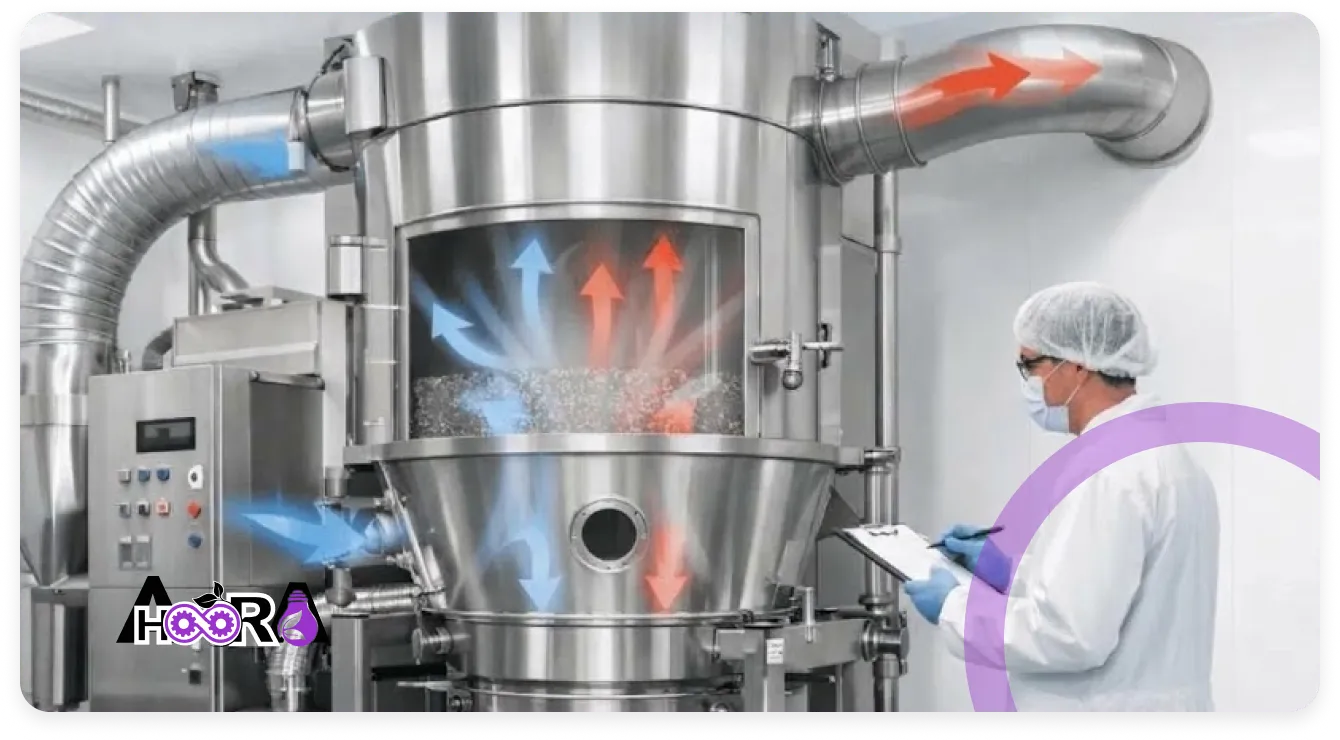
فلوید بددرایر مکانیزم متفاوتی دارد. در اینجا انتقال حرارت از طریق تماس نزدیک بین ذرات معلق و هوای گرم صورت میگیرد. زمان اقامت در فلوید بددرایر بهطور معمول طولانیتر و قابل تنظیم است و بسته به ماده و رطوبت اولیه، از چند دقیقه تا چند ساعت متغیر است. این زمان طولانیتر امکان کنترل دقیقتر محتوای رطوبت نهایی را فراهم میکند، اما در عین حال خطر گرمشدن بیشازحد مواد حساس را نیز افزایش میدهد، مگر آنکه دما و جریان هوا بهدقت تنظیم شوند. برای سفارش هریک از این محصولات با اهورا صنعت تماس بگیرید.
3. اندازه و شکل ذرات خروجی
یکی از جنبههای کلیدی تفاوت اسپری درایر و فلوید بددرایر، اندازه و مورفولوژی محصول نهایی است. اسپری درایر پودرهای ریز و یکنواختی تولید میکند که اندازه ذرات آنها معمولاً در محدوده ۱۰ تا ۲۰۰ میکرومتر قرار دارد. اندازه ذرات در اسپری درایر بهشدت تحت تأثیر نوع نازل و پارامترهای اتمیزاسیون است و کنترل دقیقی بر توزیع اندازه ذرات وجود دارد.
فلوید بددرایر معمولاً ذرات درشتتری را پردازش میکند. اندازه ذرات خوراک در فلوید بددرایر میتواند از حدود ۳۰ میکرومتر تا چند میلیمتر متغیر باشد، اما برای سیالسازی مؤثر، محدودیتهایی وجود دارد. فلوید بددرایر شکل ذرات موجود را حفظ میکند و ذرات بسیار ریز یا چسبنده ممکن است باعث اختلال در فرآیند سیالسازی شوند. به همین دلیل، فلوید بددرایر اغلب برای خشککردن گرانولها و پلتهایی به کار میرود که از مراحل قبلی فرآیند مانند گرانولاسیون مرطوب یا اکستروژن به دست آمدهاند.
4. بهرهوری انرژی و هزینههای عملیاتی
مقایسه انرژی مصرفی یکی از معیارهای مهم در بررسی تفاوت اسپری درایر و فلوید بددرایر است. دادههای مقایسهای نشان میدهد که برای حذف مقدار معادل آب، فلوید بددرایر تقریباً ۲.۳ برابر کارآمدتر از اسپری درایر عمل میکند: انرژی ویژه فلوید بددرایر حدود ۱.۱ کیلوواتساعت بر کیلوگرم آب است، در حالی که این رقم برای اسپری درایر به حدود ۲.۵ کیلوواتساعت بر کیلوگرم آب میرسد. این اختلاف عمدتاً به این دلیل است که در فلوید بددرایر ذرات از قبل وجود دارند و انرژی صرف ساختن ذره نمیشود، در حالی که اسپری درایر باید انرژی اتمیزاسیون و تبخیر سریع را نیز تأمین کند.
با این حال، این مقایسه سادهانگارانه خواهد بود اگر نقش اسپری درایر در حذف یک مرحله فرآیندی نادیده گرفته شود. اسپری درایر یک مرحله گرانولاسیون و یک مرحله خشککردن را در یک تجهیز ادغام میکند، در حالی که فلوید بددرایر نیازمند یک مرحله بالادستی برای تولید ذرات جامد است. بنابراین، در ارزیابی اقتصادی کل خط تولید، هزینه سرمایهگذاری و عملیاتی اسپری درایر ممکن است با در نظر گرفتن این ادغام، توجیهپذیرتر باشد، بهویژه برای تولید در مقیاس بالا. برخی مطالعات نشان میدهند که برای تولید بیش از ۵ تن در روز، هزینه اسپری درایر به ازای هر تن تا ۳۰ درصد کاهش مییابد.
5. کاربردها و ملاحظات صنعتی
تفاوت اسپری درایر و فلوید بددرایر در کاربردهای صنعتی نیز بهوضوح نمایان میشود. اسپری درایر در صنایع غذایی برای تولید پودر شیر، قهوه فوری، آبمیوه و طعمدهندهها؛ در صنایع دارویی برای خشککردن مواد مؤثره حساس به حرارت و کپسولهسازی؛ و در صنایع شیمیایی برای تولید رنگدانهها و کاتالیزورها به کار میرود. یکی از مزایای منحصربهفرد اسپری درایر، توانایی کپسولهسازی مواد فرار یا حساس است که در فرآیندهای دیگر دشوار یا غیرممکن است.
فلوید بددرایر در صنایع دارویی برای خشککردن گرانولهای دارویی و پلتها، در صنایع غذایی برای خشککردن سبزیجات، غلات و میوهها، و در صنایع شیمیایی برای خشککردن کودها و مواد شیمیایی گرانوله کاربرد گستردهای دارد. مزیت کلیدی فلوید بددرایر در یکنواختی خشککردن است: حرکت مداوم ذرات در بستر سیال از گرمشدن موضعی و ایجاد نقاط با رطوبت ناهمگن جلوگیری میکند. علاوه بر این، فلوید بددرایر میتواند فرآیندهای خشککردن، پوششدهی و آگلومراسیون را بهطور همزمان انجام دهد که آن را برای صنایع دارویی و غذایی بسیار ارزشمند میکند.
6. محدودیتها و چالشها
هر دو فناوری محدودیتهای خاص خود را دارند که در انتخاب بین آنها باید مدنظر قرار گیرد. اسپری درایر به تجهیزات حجیم و اتاقهای خشککردن بلند نیاز دارد و مصرف انرژی بالای آن یکی از چالشهای اصلی است. فرسایش نازلها و نیاز به نگهداری منظم نیز از معایب عملیاتی اسپری درایر محسوب میشود. همچنین، اسپری درایر برای خوراکهای بسیار ویسکوز محدودیت دارد و ممکن است نتواند همه انواع مایعات را پردازش کند.
فلوید بددرایر نیز محدودیتهایی دارد. ذرات بسیار ریز ممکن است بهسختی سیال شوند و ذرات چسبنده میتوانند صفحه توزیع هوا را مسدود کنند. فلوید بددرایر نمیتواند خوراک مایع را مستقیماً پردازش کند و همیشه به یک مرحله بالادستی برای تولید ذرات جامد نیاز دارد. علاوه بر این، زمان خشککردن طولانیتر در فلوید بددرایر ممکن است هزینههای نیروی کار را افزایش دهد.
7. نوع تجهیزات و طراحی مکانیکی
از نظر تجهیزات، اسپری درایر معمولاً شامل یک اتاق خشککن بلند، سیستم اتمیزاسیون (نازل یا دیسک چرخان)، فنهای دمنده و مکنده، سیکلون و فیلتر کیسهای است. ارتفاع اتاق در اسپری درایر بهدلیل نیاز به زمان ماند کافی قطرات در هوا قابل توجه است. در مقابل، فلوید بددرایر از یک مخزن بستر، صفحه توزیع هوا، پلنوم، سیکلون، فن و گاهی مبدل حرارتی داخلی تشکیل شده است. طراحی فلوید بددرایر فشردهتر است، زیرا ذرات از قبل ساخته شدهاند و تنها باید در حالت معلق خشک شوند. این تفاوت در طراحی مکانیکی، یکی از جنبههای عملی تفاوت اسپری درایر و فلوید بددرایر است که بر فضای مورد نیاز و هزینه ساخت اثر میگذارد.
8. کنترل فرآیند و اتوماسیون
کنترل فرآیند در اسپری درایر عمدتاً بر دمای هوای ورودی و خروجی، سرعت تغذیه و فشار اتمیزاسیون متمرکز است. رطوبت محصول اغلب بهطور غیرمستقیم از دمای خروجی استنتاج میشود. در فلوید بددرایر، کنترل بر سرعت هوا، دمای بستر، نقطه شبنم هوا و زمان اقامت انجام میشود و امکان پایش مستقیمتر رطوبت وجود دارد. فلوید بددرایر معمولاً انعطاف بیشتری در تنظیم زمان ماند و رطوبت نهایی دارد، در حالی که اسپری درایر برای تغییرات سریع در خوراک مایع حساستر است. این تفاوت کنترلی به ویژه در تولید محصولاتی با مشخصات دقیق رطوبتی اهمیت دارد.
9. مقیاسپذیری و انعطافپذیری
اسپری درایر عمدتاً بهصورت پیوسته کار میکند و مقیاسپذیری آن از طریق افزایش تعداد نازلها، قطر اتاق یا ظرفیت سیستم اتمیزاسیون انجام میشود. فلوید بددرایر میتواند بهصورت پیوسته یا ناپیوسته (بچ) کار کند و مقیاسپذیری آن بر اساس سطح مقطع بستر و دبی هوا صورت میگیرد. فلوید بددرایر در مقیاسهای کوچک و متوسط انعطاف بیشتری دارد، اما برای ظرفیتهای بسیار بالا، اسپری درایر اغلب گزینه اقتصادیتری است. این موضوع نشان میدهد که تفاوت اسپری درایر و فلوید بددرایر تنها محدود به عملکرد نیست و به استراتژی تولید نیز بستگی دارد.
10. کیفیت محصول، حلالیت و بازسازی
پودرهای تولیدشده در اسپری درایر معمولاً کروی، متخلخل و توخالیاند و حلالیت بالایی دارند، به همین دلیل در تولید محصولات فوری مانند قهوه و شیر خشک بسیار مطلوباند. در مقابل، محصول فلوید بددرایر اغلب متراکمتر، کمگردوغبارتر و با جریانپذیری بهتر است. فلوید بددرایر میتواند ذرات را آگلومره یا پوششدهی کند و محصولی با اندازه یکنواختتر ارائه دهد. اگر هدف، پودر با دانسیته پایین و حلالیت سریع باشد، اسپری درایر مزیت دارد؛ اگر هدف، گرانول با دانسیته بالا و جریانپذیری عالی باشد، فلوید بددرایر مناسبتر است.
11. ایمنی، گرد و غبار و ملاحظات زیستمحیطی
هر دو سیستم پتانسیل تولید گرد و غبار و خطر انفجار را دارند، اما ماهیت این خطر متفاوت است. اسپری درایر با حجم بالای هوای خروجی و قطرات ریز سر و کار دارد و در صورت استفاده از حلالهای آلی، نیازمند سیستم گاز بیاثر، دریچه انفجار و بازیابی حلال است. فلوید بددرایر نیز برای مواد قابل اشتعال به همین تمهیدات نیاز دارد، اما حجم هوای خروجی آن به ازای هر کیلوگرم آب تبخیرشده معمولاً کمتر است. از نظر زیستمحیطی، اسپری درایر بهدلیل تبخیر آب بیشتر، بار بیشتری بر سیستمهای تصفیه هوا وارد میکند. این ملاحظات در انتخاب بین دو فناوری بهویژه در صنایع دارویی و شیمیایی حائز اهمیت است.
12. سرمایهگذاری، نگهداری و انتخاب نهایی
اسپری درایر معمولاً سرمایهگذاری اولیه بالاتری دارد، فضای بیشتری اشغال میکند و نگهداری سیستم اتمیزاسیون آن پرهزینه است. فلوید بددرایر از نظر انرژی مقرونبهصرفهتر است، اما نیاز به تجهیزات بالادستی برای تولید ذرات جامد دارد. انتخاب نهایی به وضعیت خوراک، مشخصات محصول، ظرفیت تولید، محدودیتهای انرژی و بودجه نگهداری بستگی دارد. درک دقیق تفاوت اسپری درایر و فلوید بددرایر به تصمیمگیرندگان کمک میکند تا از انتخاب نادرست، مانند استفاده از اسپری درایر برای گرانولهای مرطوب یا فلوید بددرایر برای خوراک مایع، پرهیز کنند.
جمعبندی
تفاوت اسپری درایر و فلوید بددرایر را نمیتوان صرفاً یک انتخاب فنی ساده دانست؛ این دو فناوری برای حل مسائل متفاوتی طراحی شدهاند. اسپری درایر برای خوراک مایع و تولید مستقیم پودر مناسب است، در حالی که فلوید بددرایر برای خشککردن جامدات مرطوب با بهرهوری انرژی بالاتر و حفظ شکل ذرات به کار میرود. انتخاب درست میان این دو، به خوراک، محصول هدف، انرژی و اقتصاد فرآیند بستگی دارد. در جدول زیر تفاوتهای اسپری درایر و فلوید بد درایر بررسی شدهاند.
| معیار | اسپری درایر | فلوید بددرایر |
| خوراک ورودی | مایع، محلول، سوسپانسیون | جامد مرطوب، گرانول، پودر |
| محصول خروجی | پودر ریز | گرانول یا پودر درشتتر |
| مکانیزم | اتمیزاسیون و تبخیر سریع | سیالسازی و تبخیر سطحی |
| زمان اقامت | چند ثانیه | چند دقیقه تا چند ساعت |
| اندازه ذرات | ۱۰ تا ۲۰۰ میکرومتر | ۳۰ میکرومتر تا چند میلیمتر |
| انرژی ویژه | حدود ۲.۵ kWh/kg آب | حدود ۱.۱ kWh/kg آب |
| شکل ذره | کروی، متخلخل، توخالی | حفظ شکل اولیه، متراکمتر |
| کنترل رطوبت | غیرمستقیم، سریع | مستقیمتر، قابل تنظیم |
| کاربرد شاخص | شیر خشک، قهوه فوری، دارو | گرانول دارویی، سبزیجات، کود |
| نیاز بالادستی | ندارد | دارد |
| هزینه سرمایه | بالاتر | پایینتر |
| نگهداری | نازل و اتمیزاتور | صفحه توزیع و فیلتر |
| انعطافپذیری | پیوسته، ظرفیت بالا | پیوسته یا بچ، انعطاف بیشتر |
| محدودیت اصلی | خوراک ویسکوز و انرژی بالا | خوراک مایع و ذرات چسبنده |
پرسشهای متداول
آیا میتوان اسپری درایر و فلوید بددرایر را در یک خط تولید ترکیب کرد؟
بله، ترکیب اسپری درایر با فلوید بددرایر رایج است؛ اسپری درایر پودر پایه را میسازد و فلوید بددرایر آن را خشک، آگلومره یا پوششدهی میکند.
کدام روش محصولی با جریانپذیری بهتر تولید میکند؟
معمولاً فلوید بددرایر جریانپذیری بهتری ایجاد میکند، زیرا گرانولهای متراکمتر و کمگردوغبارتری تولید میشود.
برای موادی که تمایل به چسبیدن دارند، کدام گزینه مناسبتر است؟
اسپری درایر اغلب برای خوراک چسبنده مایع مناسبتر است، مشروط بر آنکه اتمیزاسیون ممکن باشد؛ فلوید بددرایر برای ذرات چسبنده به تمهیدات ویژه نیاز دارد.


